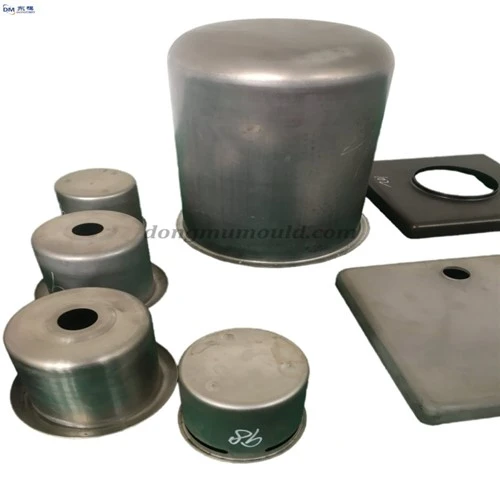
Çizim kalıbı sürecinin sırrı
Derin çekme kalıbı ile çekme kalıbı arasındaki fark nedir? Çekme kalıbı aynı zamanda birçok damgalama kalıbı türünden biridir. Damgalama kalıbının genel çalışma prensibi, bir şeyleri bıçakla kesmek gibidir, ancak kalıbın bıçağının şekli çeşitlidir, bıçak neye benziyor ve nasıl kesilir? Çıkan budur. Çizim kalıbı biraz balon şişirmek gibi çalışır, ancak hava yerine çizim kalıbı zımbalar ve kalıplarla çalışır. Zımba ve kalıbın nasıl bir şekle sahip olduğu, ekstrüde edilen kısım nasıl bir şekildir. Çekme kalıbının ana çalışma prensibi, gerekli malzemeyi insanların ihtiyaç duyduğu şekle göre deforme etmektir. Düz bir plakayı bir kovaya, kaseye, leğene vb. germek gibi.
Metalin derin çekmesi (derin çekme olarak da bilinir), bir metal levhayı içi boş bir silindire damgalama işlemidir. Derin çekme teknolojisi, otomobil parçaları gibi üretim süreçlerinde yaygın olarak kullanılmaktadır; paslanmaz çelik mutfak lavaboları gibi ev ürünleri yapmak için de kullanılabilir.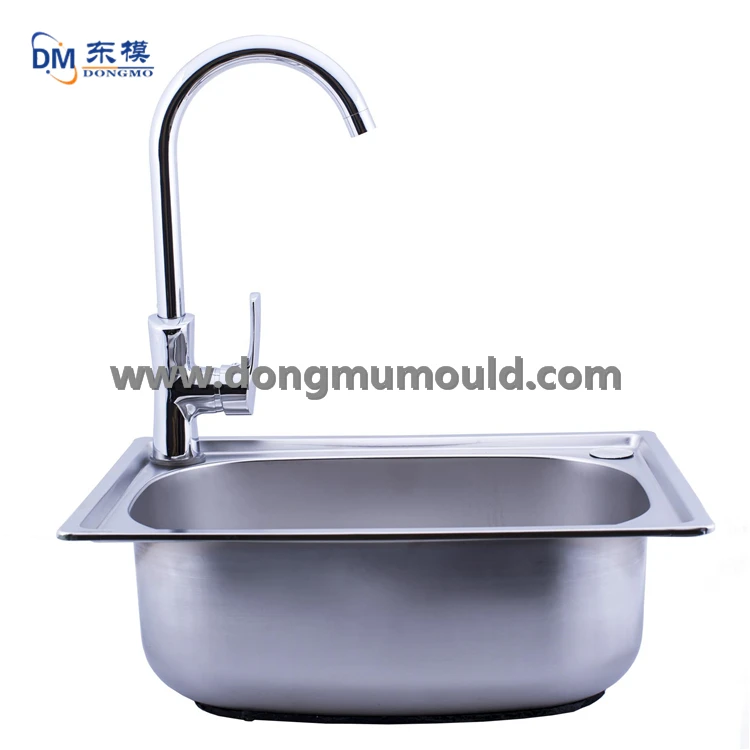
İşlem maliyeti: kalıp maliyeti (son derece yüksek), tek parça maliyeti (orta)
Tipik ürünler: yiyecek ve içecek ambalajları, sofra ve mutfak gereçleri, mobilya, lambalar, ulaşım, havacılık, vb.
Uygun verim: seri üretime uygun
Kalite: Kalıplama yüzeyinin hassasiyeti son derece yüksektir, ancak kalıbın yüzey kalitesine özel referans
Hız: Metalin sünekliğine ve sıkıştırma direncine bağlı olarak parça başına hızlı çevrim süreleri
Uygulanabilir malzemeler
1. Derin çekme işlemi, metal süneklik ve sıkıştırma direnci dengesine dayanır. Uygun metaller şunlardır: çelik, bakır, çinko, alüminyum alaşımı ve diğer metallerin derin çekme işlemi sırasında yırtılması ve buruşması kolaydır.
2. Metalin sünekliği, üretim verimliliğini ve derin çekme kalitesini doğrudan etkilediğinden, metal pullar genellikle işleme için hammadde olarak kullanılır.
İyi malzeme savaşın yarısıdır ve konu esneme olduğunda göz ardı edilmemelidir. Çekme için soğuk haddelenmiş ince çelik saclar esas olarak 08Al, 08, 08F, 10, 15 ve 20 çelikleri içerir. Bunlar arasında, kaynayan çelik ve öldürülmüş çelik olarak ayrılan 08 çeliği en çok kullanılanıdır. Kaynayan çeliğin fiyatı düşük ve yüzey kalitesi iyi. Bununla birlikte, segregasyon daha ciddidir ve damgalama performansı ve görünümü konusunda katı gereksinimleri olan parçalar için uygun olmayan "gerilme yaşlanması" eğilimi vardır ve öldürülmüş çelik daha iyidir. Performans tekdüze ama fiyat yüksek ve temsili kalite alüminyumla öldürülmüş çelik 08Al'dir. Yabancı çelik, Japon SPCC-SD derin çekme çeliğini kullanmıştır ve çekme özellikleri 08Al'den daha iyidir.
Tasarım Hususları
1. Derin çekme ile oluşturulan parçanın iç çapı 5mm-500mm (0.2-16.69in) arasında kontrol edilmelidir.
2. Derin çekmenin boyuna uzunluğu, parça kesitinin iç çapının en fazla 5 katıdır.
3. Parçanın boyuna uzunluğu ne kadar uzun olursa, metal levha o kadar kalındır, aksi takdirde işleme sırasında yüzey yırtılması olacaktır, çünkü metal levhanın kalınlığı germe işlemi sırasında yavaş yavaş azalacaktır.
Tek zımbalı bir kalıbın bir seferde uzatılabileceği derinlik. Genel olarak, gerdirilen parçanın esneme katsayısının hesaplanması, esnemeden sonraki çap/esnemeden önceki çaptır, yani: m1=d1/D0. Genel olarak, ilk esneme oranı 0.48~0.5'tir ve daha küçükse kırılması kolaydır. Son esneme oranı 0.8~0.82'dir.
Dongmo tarafından derlenen çizim kalıpları hakkındaki bilgilerin size yardımcı olabileceğini umuyorum ve sizinle işbirliği yapmayı dört gözle bekliyorum.