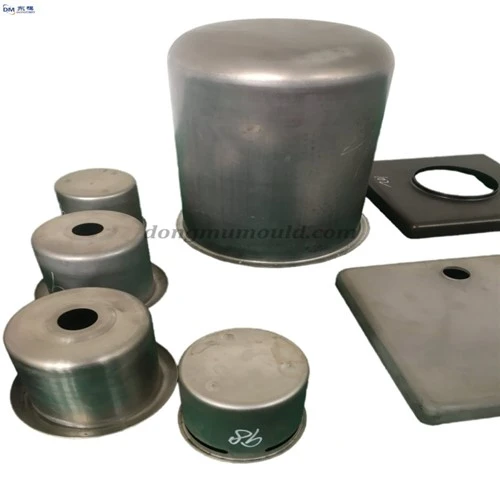
Parçaları damgalamanın ortak kötü olgusu ve karşı önlemi
1. Damgalama atığı oluşur
1) Sebepler
Düşük kaliteli hammaddeler;
Kalıbın yanlış montajı, ayarı ve kullanımı;
Operatör, şeridi konumlandırma boyunca doğru şekilde beslemez veya şeridin belirli bir boşluğa göre beslenmesini sağlamaz;
Kalıbın uzun süreli kullanımı nedeniyle boşluk değişir veya kendi çalışma parçaları ve kılavuz parçalar aşınır;
Darbe titreşim süresi çok uzun olduğundan, sabitleme parçaları gevşektir, bu nedenle delme kalıbının montaj konumu göreceli olarak değişir;
Operatörün çalıştırma prosedürlerine uymama konusundaki ihmali.
2) Karşı önlemler
Hammaddeler belirtilen teknik şartlara uygun olmalıdır;
Süreçte öngörülen tüm bağlantılara tam ve katı bir şekilde uyulmalı;
Kullanılan pres ve kalıp gibi alet ve ekipmanların normal çalışma koşullarında çalışması garanti edilmelidir;
Üretim sürecinde sıkı bir denetim sistemi kurulmuştur. İlk damgalama parçası, üretime geçmeden önce kapsamlı bir şekilde incelenmeli ve kalifiye edilmelidir. Aynı zamanda, kazalarla zamanında ilgilenmek için denetim güçlendirilmelidir.
Damgalama işleminde kalıp boşluğunun temizliğini sağlamak, iş yerini düzene sokmak için iş parçasının düzgün bir şekilde işlenmesini sağlamak.

2. Parçalarda çapak alma
1) Sebepler
Körleme açıklığı çok büyük, çok küçük veya düzensiz;
Kalıbın çalışma kenarı donuklaşır;
Uzun süreli titreşim etkisi ve merkez hattının değişmesi nedeniyle zımbala ve kalıp, eksen çakışmaz, bu da tek taraflı çapakla sonuçlanır.
2) Karşı önlemler
Kalıbın işleme doğruluğunu ve montaj kalitesini sağlayın, zımbanın dikeyliğini ve yatak tarafı basıncını sağlayın ve tüm kalıbın yeterli sertliğe sahip olması gerekir;
Zımbayı takarken, dışbükey ve içbükey kalıp arasında doğru boşluğun sağlanması ve dışbükey ve içbükey kalıbın kalıbın sabit plakasına sıkıca takılması gerekir. Üst ve alt kalıbın uç yüzü, presin çalışma masasına paralel olmalıdır;
Presin rijitliğinin daha iyi olması, elastik deformasyonun küçük olması, rayın hassasiyetinin ve plaka ile sürgü arasındaki paralelliğin yüksek olması istenmektedir;
Basınç makinesinin yeterli delme kuvvetine sahip olması gerekir;
Zımbalama parçalarının kesme kırılma bölümünün izin verilen çapak yüksekliği:
Kapama sacı kalınlığı > {{0}}.3 & gt; 0.3 0.5 & gt; 0.5 1.0 & gt; 1.0 1.5 & gt; 1.5-2.0
Yeni kalıp çapak yüksekliği Küçük veya eşittir {{{0}}.015 Küçük veya eşittir 0.02 Küçük veya eşittir 0,03 Küçüktür veya eşittir 0,04 0,05'ten küçük veya eşittir
Üretim sırasında izin verilen çapak yüksekliği Küçük veya eşittir {{{0}}.05 Küçük veya eşittir 0.08 Küçük veya eşittir 0,10 Az 0,13'ten küçük veya eşittir 0,15'ten küçük veya eşittir
3. Boşluk parçalarının eğrilme deformasyonu
1) Sebepler
Tork üretmek için aynı hizada olmayan boşluk kuvvetleri ve reaksiyon kuvvetleri vardır. (Kalıp ile kalıp arasındaki boşluk çok büyük olduğunda ve kalıbın kenarı zıt konikliğe sahip olduğunda veya ejektör ile iş parçası arasındaki temas alanı çok küçük olduğunda, eğrilme deformasyonu meydana gelir).
2) Karşı önlemler
Makul olanı seçmek için boşluk bırakma;
Kalıp yapısında, pres plakası düzlemi ile temas edecek ve belirli bir basınca sahip olacak şekilde pres plakası (veya destek plakası) eklenmelidir;
Ters koniklik varsa kalıbın kenarını kontrol edin, kalıbın kesici kenarı düzgün bir şekilde kırpılmalıdır;
Zımbalama parçalarının şekli karmaşıksa ve iç delik, kesme kuvvetinden daha fazlaysa, presleme kuvvetini eşit olmayan bir şekilde artırırsa, zımbalamadan önce şerit malzemeye bastırın veya yüksek hassasiyetli pres zımba kullanın;
Plaka, kesmeden önce düzleştirilmelidir, eğer hala çözgü deformasyonunu ortadan kaldıramıyorsanız, iş parçası tekrar tesviye kalıbı aracılığıyla iş parçasından sonra körleştirilebilir;
Kalıp boşluğundaki çalınan malları düzenli olarak çıkarın, sac malzemenin yüzeyi yağlanır ve kalıp yapısında bir yağ ve gaz deliği sağlanır.