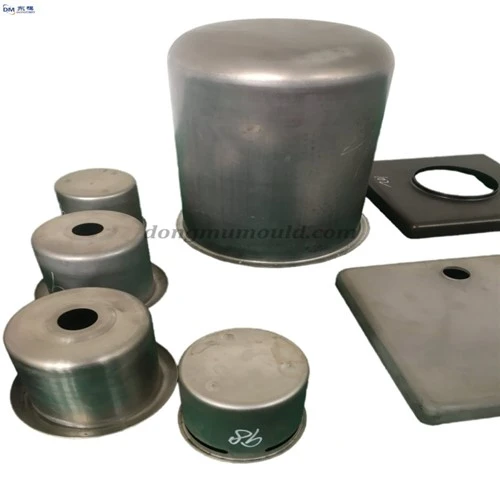
Donanım kalıp işleme sınıflandırması ve işleme boşluğu seçimi
Soğuk damgalama işleminde, parçalara (veya yarı mamul ürünlere) işlenmiş malzemeler (metal veya metal olmayan) ile kalıp. Damgalama, bir basınç işleme yönteminin gerekli parçalarını elde etmek için ayırma veya plastik deformasyon üretecek şekilde malzemeye basınç uygulamak için preste kurulu kalıp kullanılarak oda sıcaklığında yapılır.
.
Metal kalıp işlemenin sınıflandırılması:
Ürünlerin farklı işleme yöntemlerine göre kalıp, delme ve kesme kalıbı, bükme kalıbı, çekme kalıbı, kalıp oluşturma ve sıkıştırma kalıbı ve diğer beş kategoriye ayrılabilir.
a.Zımbalama ve kesme kalıbı: işi keserek tamamlayın. Yaygın olarak kullanılan formlar kesme kalıbı, kesme kalıbı, kalıp, kırpma kalıbı, tam kenar kalıbı, çekme kalıbı, kalıptır.
b.Bükme kalıbı: Parçaların şekline, doğruluğuna ve çıktısına göre, düz saç embriyosu, sıradan bükme kalıbı, CAM bükme kalıbı, bobin kalıbı, ark bükme kalıbı gibi farklı bir kalıp şekli olan bir Açı şekline bükülür, bükme dikiş kalıbı ve bükme kalıbı.
c. Çizim kalıbı: Çekme kalıbı, düz tüylü embriyoyu altta dikişsiz bir kap haline getirmektir.
d.Şekillendirme kalıbı: dışbükey şekillendirme kalıbı, sarma şekillendirme kalıbı, boyun küçültme şekillendirme kalıbı, delik flanş şekillendirme kalıbı ve yuvarlak kenar şekillendirme kalıbı dahil olmak üzere çeşitli yerel deformasyonlarla değiştirilen saç embriyosunun şeklini ifade eder.
E.Sıkıştırma kalıbı: güçlü basınç kullanımı, böylece metal saç deformasyonu, ekstrüzyon kalıbı, kabartma kalıbı, damgalama kalıbı ve son pres kalıbı dahil olmak üzere istenen şekle girer.

Donanım kalıp işleme boşluğu seçimi:
Kalıbın açıklığı, damgalanan malzemenin tipi ve kalınlığı ile ilgilidir. Mantıksız boşluklar aşağıdaki sorunlara neden olabilir:
1. Boşluk çok büyükse, damgalama iş parçası çapağı daha büyüktür, damgalama kalitesi kötüdür. Boşluk küçükse, delme kalitesi daha iyi olmasına rağmen, kalıp aşınması ciddidir, kalıbın hizmet ömrünü büyük ölçüde azaltır, zımba kırılmasına yol açması kolaydır.
2. Boşluk çok büyük veya çok küçükse, zımba malzemesine yapışması kolaydır, bu da malzeme ile damgalamaya neden olur. Zımba tabanı ve plaka arasındaki boşluk çok küçüktür, vakum oluşturmak kolaydır, bu da hurda geri tepmesine neden olur.
3. Makul boşluk, kalıbın hizmet ömrünü uzatabilir, iyi boşaltma etkisine sahiptir, çapak ve flanşı azaltır, plakayı temiz tutar, tutarlı açıklık, plakayı çizmez, taşlama sayısını azaltır, plakayı düz tutar, doğru delme konumlandırma.