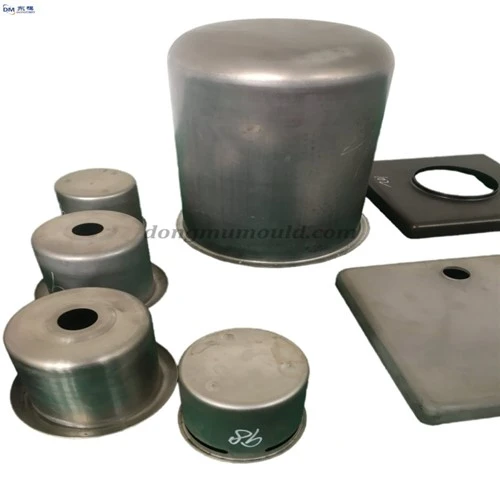
Metal damgalama kalıbı işleme sürecinde, bazen damgalama parçalarının, ürün kalitesi üzerinde belirli bir etkisi olan farklı boyutlarda bazı çapaklara sahip olduğu bulunur. Peki metal damgalama parçalarında çapakların nedenleri nelerdir ve bu sorunlar nasıl çözülür? Aşağıdakiler Dongfang Mould'a bir giriştir.

Bıçak kör. Kesme kenarı aşındığında, köreldiğinde veya kemirildiğinde çapaklar oluşabilir. Kesici kenarın matlaşmasını etkileyen faktörler şunlardır:
1. Dışbükey ve içbükey kalıpların hammaddeleri ve yüzey işlemleri iyi durumda değildir ve aşınma direnci zayıftır;
2. Kalıp yapısı zayıf, sertlik zayıf ve kemirme oluşuyor;
3. Çalışma sırasında zamanında yağlanmazsa, çabuk aşınır;
4. Kesici kenar zamanında bilenmemiş.
Boşluk. Boşluk çok büyük, çok küçük veya düzensiz olduğunda çapaklar oluşabilir. Çok büyük, çok küçük veya eşit olmayan boşlukları etkileyen faktörler şunlardır:
1. Kalıp imalat hataları, kalıp parçalarının işlenmesi çizimlere uygun değil, alt plakanın zayıf paralelliği vb.;
2. Kalıp cihazı yanlış, kılavuz parçasının boşluğu büyük, dışbükey ve içbükey kalıp cihazı eş merkezli değil, vb.;
3. Presin kılavuz rayları arasındaki boşluk çok büyük, kaydırıcının alt yüzeyi ile çalışma masasının yüzeyi arasındaki paralellik iyi değil veya kaydırıcının düzlüğü gibi presin doğruluğu zayıf. strok ve presin tablası iyi değil, çalışma masasının sertliği zayıf ve kesme sırasında boşlukta değişikliklere neden olabilecek Sapma meydana geliyor;
4. Kalıbın üst ve alt alt plakalarının yüzeyinin kurulum sırasında temizlenmemesi veya büyük kalıbın üst kalıbının tutturma yönteminin uygun olmaması ve kalıbın üst ve alt kalıp cihazlarının uygun olmaması gibi kurulum hataları çalışma parçasının eğilmesine neden olan eşmerkezli değil (özellikle kılavuz sütunsuz kalıp);
5. Kalıbın yapısı makul değil, kalıbın sertliği ve çalışma parçası yeterli değil, zımbalama kuvveti dengesiz, vb.;
6. Çelik levhanın eğriliği büyüktür ve çelik levha düzensizdir.
Yanlış boşluk durumu
İş parçası (ara parça dahil) ile zımba veya kalıp arasındaki temas iyi değilse, uygun olmayan bir göreli konumlandırma yüksekliği ile kırpma ve zımbalama yapıldığında, iş parçası da iş parçasının yüksekliği nedeniyle konumlandırma göreli yüksekliğinden daha düşük olacaktır. konumlandırma göreli yüksekliğinden daha düşüktür. Kesici kenarın şekli ve şekli birbirine uymuyor ve çapaklar oluşuyor. metal kalıp
Parçaların işçiliği zayıf
Çıkıntılı veya içbükey şekilli keskin köşeler, aşırı aşınma nedeniyle çapaklara eğilimlidir.
Veriler proses yönetmeliklerine uygun değil
Malzemenin kalınlığı ciddi şekilde tolerans dışıdır veya yanlış malzeme (yanlış çelik kalitesi gibi) kullanılarak göreceli boşluğun mantıksız olmasına ve iş parçasında çapak oluşmasına neden olur.

Metal damgalama işleminde çapak sorununa çözüm:
1. Ürün tasarımında çapakları dikkate alın
Ürün tasarımında tasarımcı öncelikle ürünün hangi kısımlarının çapaklara meyilli olduğunu bilmelidir. Çapakların olumsuz etkilerini ortadan kaldırmak için parçanın tasarımını önceden değiştirin
2. Kalıbı tasarlama ve kullanma sürecinde, dışbükey ve içbükey kalıplar arasında makul bir boşluk bırakın. Körleme işlemini tasarlarken, deneyimi birleştirmek ve kesme parçalarının malzemesine ve kalınlığına göre makul bir kalıp boşluğu seçmek gerekir. Aynı zamanda kalıbın aşınmasını azaltmak için de (presleme ve çıkarma mekanizmalarının arttırılması, kalıbın hizmet ömrünün iyileştirilmesi, uygun alıştırma, rijitliği iyi olan bir zımba seçilmesi vb.) çapakları etkili bir şekilde ortadan kaldırabilir ve azaltabilir.
3. Kalıp imalatının doğruluğunu sağlayın
Kalıp imalat doğruluğu, damgalama parçalarının kalitesini doğrudan etkiler. Düşük kalıp doğruluğu çapaklara neden olur ve çapaklar eşit olmayan şekilde dağılır. Genel olarak, körleme kalıbının çalışma ve kılavuz parçaları IT8~IT7 seviyesindeki hassasiyete göre imal edilmektedir. Kurulum ve hata ayıklama sırasında dışbükey ve içbükey kalıplar eş merkezli olmalı ve boşluk tekdüze olmalıdır.
4. kalıp kenarının durumunu iyileştirin
Damgalama parçasının çapak boyutu, kalıp kenarının durumu ile ilgilidir. Kesici kenar yüzeyi ne kadar pürüzsüz olursa çapak o kadar küçük olur, yani kalıp kesici kenarın sertliğini artırmak ve yüzey pürüzlülüğünü azaltmak çapakları azaltabilir.
5,. yüksek hassasiyetli ve yüksek hızlı zımbaya öncelik verin
Zımbalama ekipmanı, çapak boyutunu kendi hassasiyeti ile etkiler. Delme hızının artması sürtünme katsayısını azaltır ve kalıbın aşınmasını azaltabilir; bu nedenle, ekipman koşulları ve üretim koşulları izin verdiğinde, yüksek hızlı yüksek hassasiyetli zımbalama makineleri ve yüksek hassasiyetli zımbalama ekipmanları seçilmelidir.