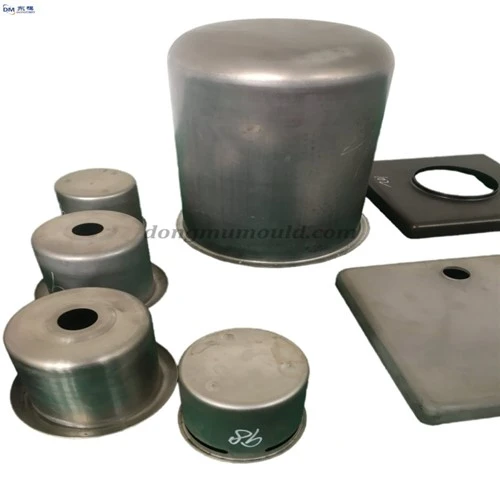
Metal derin çekme parçalarının uygulanması ve derin çekme teknolojisinin öğrenilmesi toplamaya değer!

Metal derin çekme parçaları hayatımızın çeşitli alanlarında yaygın olarak kullanılmaktadır. Çekme, gerdirme, perdahlama vb. olarak da bilinen derin çekme, çeşitli açık oyuk parçalara zımbalama yapıldıktan sonra elde edilen belirli bir düz iş parçasının zımbalanması için bir kalıbın kullanılması anlamına gelir. Veya açık içi boş boşluğun çapının küçültüldüğü ve yüksekliğinin artırıldığı bir işleme süreci. Derin çekme işlemi, silindirik, kademeli, konik, küresel, kutu şeklinde, vb. gibi düzensiz şekilli ince duvarlı parçaların imalatında kullanılabilir. Flanşlama, şişirme, ağız genişletme, boyunlama gibi diğer damgalama ve biçimlendirme işlemleriyle birlikte. ., son derece karmaşık şekillere sahip parçalar da üretilebilir. Bu nedenle derin çekme, otomobil, uçak, traktör, elektrikli ev aletleri, enstrümantasyon, elektronik ve diğer endüstriyel sektörlerin üretim sürecinde çok önemli bir yer tutmaktadır.
Aşağıdaki Dongmo size derin çizim sürecini tanıtacak
1. Derin çekmenin deformasyon süreci:
Derin çekme işleminde, malzemenin deformasyon sürecinin ana özelliği metalin akışıdır. Yani, düz bir boşluk silindirik bir parçaya dönüştürülür.
2. Gerilebilir parçaların teknolojik analizi:
Çekme parçasının çizim sürecine uyarlanabilirliği, çizim parçasının üretilebilirliği olarak adlandırılır.
(1) Metal çekme parçalarının şekli
Metal çekme parçaların yapısal şekli basit ve simetrik olmalı ve keskin şekil değişikliklerinden kaçınmaya çalışılmalıdır. Kullanım koşulları izin verdiğinde, derin çekilen kısımlar mümkün olduğunca eksenel simetrik olmalıdır.
(2) Derin çekme parçalarının yüksekliği
Çizilen parçanın yüksekliği, çekme sayısı ve şekillendirme kalitesi üzerinde önemli bir etkiye sahiptir. Makul bir çekme yüksekliğinin belirlenmesi, çekme sürelerinin sayısını ve çekme kalıplarının sayısını azaltmak için faydalıdır.
(3) Derin çekme parçalarının köşe yarıçapı
Genel olarak konuşursak, derin çekilmiş parçanın köşe yarıçapı ne kadar büyükse o kadar iyidir. Çekme parçasının altı ile düz duvar arasındaki iç dolgunun yarıçapı tercihen malzeme kalınlığından daha büyüktür; çekme parçasının dışbükey kenarı ile silindir duvarı arasındaki köşe yarıçapı tercihen malzeme kalınlığının 2 katından daha fazladır, bu da şekillendirmeye elverişlidir, aksi takdirde şekillendirme işleminin arttırılması gerekir.
(4) Derin çekilmiş parçaların boyutları
Derin çekilmiş parçaların boyutları, kullanım gereksinimlerine göre işaretlenmelidir. Yani sadece iç boyut veya sadece dış boyut işaretlenir ve hem iç hem de dış boyut aynı anda işaretlenemez. Ayrıca silindir duvarı ile alt yüzey arasındaki bağlantının köşe yarıçapı sadece iç boyut olarak işaretlenebilir. Derin çekme sonrası malzeme kalınlığının eşit olmayan değişimi göz önüne alındığında, malzeme kalınlığı silindir duvarında veya dışbükey kenarda işaretlenmemelidir.
(5) Derin çekme parçalarının boyutsal doğruluğu
Genel silindirik derin çekme parçalarının boyutsal doğruluğu IT8~IT10'a ulaşabilir; genel heteroseksüel parçalar için 1~2 derece daha düşük olabilir. Yüksek hassasiyet gerektiren derin çekme parçaları için şekillendirme sürecini artırmak gerekir.