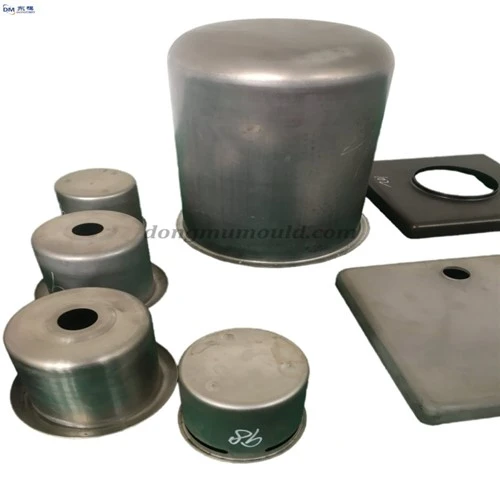
Dikdörtgen Çekme Parçalarının Derin Çekilmesinin Sonlu Eleman Analizi

Sac metal şekillendirme işlemlerinde derin çekme ana işleme yöntemlerinden biridir. Ürettiği parçalar elektronik, otomobil, havacılık ve diğer alanlarda yaygın olarak kullanılmaktadır. Hafiflik, iyi değiştirilebilirlik ve düşük maliyet özelliklerine sahiptir. Geleneksel şekillendirme tasarım şeması esas olarak tasarımcının deneyimine bağlı olduğundan, zaman alıcı ve emek yoğun olan süreç parametrelerini tekrar tekrar ayarlamak ve değiştirmek gerekir. Sonlu elemanlar yöntemi ayrıca sac metalde yaygın olarak kullanılmaktadır. bilgisayar ve sayısal simülasyon teknolojisi olarak derin çizim. Bununla birlikte, sac metal derin çekmede malzeme, geometri ve sınır doğrusalsızlığının etkisini doğru bir şekilde simüle etmek hala zordur. nispeten büyük. Bu nedenle, proses parametrelerinin şekillendirme prosesi üzerindeki etkisini incelemek ve optimal proses planını bulmak teorik ve pratik öneme sahiptir.
Yukarıda araştırılan iş parçası-dikdörtgen çizim parçasına ve gerçek işleme sürecinin özelliklerine göre, dikdörtgen parçaların analizi için bir sonlu eleman hesaplama modeli kurulmuş ve bu parçanın işleme ve şekillendirme işleminin bilgisayar simülasyonu kullanılarak gerçekleştirilmiştir. genel bir dinamik açık hesaplama algoritması. işleme sürecinde süreksiz yarı statik sorunu etkin bir şekilde çözen; zımbanın sanal hızının, boş tutucu kuvvetinin, sürtünme durumunun, kalıbın şeklinin, özellikle dışbükey ve içbükey kalıbın köşelerinin yarıçapının dikdörtgen parçanın şekli ve doğruluğu üzerindeki etkileri incelenmiştir. Kutu şeklindeki parçaların etkisi tartışıldı ve kutu şeklindeki parçaların derin çekmesinde çatlama ve buruşma sorunları tartışıldı.
Simülasyon analizi ile aşağıdaki sonuçlar çıkarılabilir:
1. Sınır diyagram noktaları oluşturmanın analiz sonuçları, dikdörtgen kutunun köşesinin altındaki dört köşenin basınç gerilmesinin en büyük olduğunu göstermektedir; uzun ve kısa kenarların merkezinin basınç gerilimi en küçüktür;
Kalınlık değişiminin bulut haritasının sonuçları şunu gösteriyor: Kalıbın girişindeki kütüğün kalınlığı, buruşmanın tehlikeli alanı olan yüzde 10'a ulaşıyor.
2. Belirli işlem koşulları altında, zımbalama hızı, boş tutucu kuvveti ve sürtünme katsayısı, sac şekillendirme buruşmasının simülasyon sonuçları üzerinde hiçbir etkiye sahip değildir.
3. Dikdörtgen kutu derin çekildiğinde, zımba yarıçapı ve kalıp yarıçapı, sac şekillendirmenin buruşması üzerinde büyük bir etkiye sahiptir;
Kalıp radyusu yarıçapı arttığında, derin çekme sırasında buruşma eğilimi artar ve kalıp radyusu yarıçapı azaldığında dikdörtgen yan duvarın kopma eğilimi artar;
Zımba filetosunun yarıçapı azaldığında, dikdörtgenin altındaki dört köşe çatlamaya eğilimlidir. Bu makalenin deneysel koşulları altında, hem zımbanın yarıçapı hem de içbükey kalıbın yarıçapı 6 mm optimaldir.
4. Dikdörtgen derin çekme sırasında, dikdörtgenin köşe yarıçapı 6 mm'den 12 mm'ye çıktığında dikdörtgen sacın incelme hızı sürekli azalır ve tamamen yüzde 20 güvenlik payı içindedir;
Aynı zamanda sacın kalınlaşma hızı önce artar sonra azalır. rc 6 mm olduğunda, kalınlaşma oranı yüzde 8,6 güvenlik marjı içindedir.
Yukarıdakiler Dongmo tarafından size getirilen analizdir, umarım size yardımcı olur.