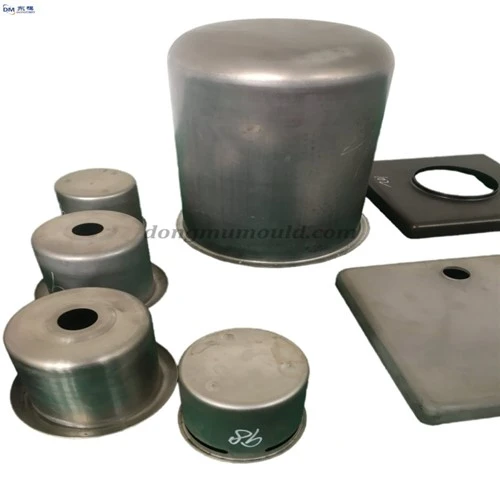
Metal damgalama kalıplarının montajı çok önemlidir. Kalıpların kalitesi ne kadar iyi olursa olsun, yanlış yöntemin takılması da birçok üretim sorununa neden olacaktır. Gerçekler, damgalama kalıplarının yanlış montajının sadece damgalama parçalarının kalitesini ve doğruluğunu etkilemekle kalmayacağını, aynı zamanda çalışma sırasında kalıpların hizmet ömrünü azaltacağını ve hatta ciddi üretim kazalarının meydana geleceğini kanıtlamıştır. Bu nedenle damgalama kalıplarının montajı, damgalama fabrikalarının büyük önem vermesi gereken bir noktadır. Daha sonra, Dongfang Kalıp bize damgalama kalıbının doğru şekilde nasıl monte edileceğine dair bir analiz verecektir.

(1) Kalıpların muayenesi ve doğrulanması ve takım tezgahlarının damgalanması. Kalıbı takmadan önce, damgalama makinesinin damgalama kalıbı için belirli bir standart türü ile tasarlandığını onaylamak ve kalıbın standart ve çalışma standardının belirli damgalama makinesinin performans parametrelerine uygun olup olmadığını ve damgalama makinesinin durumunun yeterince iyi olup olmadığını kontrol etmek gerekir.
(2) Çalışma sırasında damgalama makinesinin kaydırıcısının alt kenarındaki tüm kir veya kirleri, kabin tablasını (veya pedin plan görünümünü) ve kalıbın üst ve üst kalıp tabanlarının plan görünümünü temizleyin.
(3) Yuvarlanan damgalama takım tezgahının su pompası volanını manuel olarak üretin (veya ışık yayan düğmeyi kontrol edin), üst kaydırıcıyı üst ölü merkeze ayarlayın ve ekstrüderin vidasını döndürün ve ayarlayın ve krank milinin uzunluğunu daha kısa bir süreye (yani daha büyük bir kapatma yüksekliğine) ayarlayın.
(4) Kapalı kalıbı Juli makinesinin ameliyat masasına veya yastık bloğuna uygun bir konuma yerleştirin. Bir hava yastığı kullanılıyorsa, önce ejektör çubuğu yerleştirilmeli ve kalıp yerleştirme konumu işaretlenmelidir.
(5) Manuel haddeleme damgalama takım tezgahının su pompası volan (veya ışık yayan düğmeyi kontrol edin), böylece CNC tornadaki kaydırıcı aşağı kayar ve alt ölü merkezde durur.
(6) Delme makinesinin ekstrüderinin ayar vidasını döndürün ve üst kontrol modülünün alt kenarı alt kalıp tabanının üst düzlemi ile yakın temas halinde olana kadar kapanış yüksekliğini ayarlayın. Bir kalıp sapı varsa, kalıp parçası tüm işlem boyunca uygun şekilde ayarlanmalıdır, böylece kalıp sapı üst sürgü deliğine girer. Ardından alt kalıbı sıkın (veya kalıp kolunu kelepçeleyin).
(7) 2-3 rölanti zamanlı işlem yapmak için alt kalıbı itmek için üst kaydırıcıyı kontrol edin ve alt ölü merkezde sona erin.
(8) Üst kalıbı sıkın. Somunların sıkılması durumunda, sırayla sıkılamaz, simetrik olarak sıkılmalıdır, hepsi bir kerede değil, 2 ila 3 kez sıkılması gerekir, böylece her cıvata bağlantısının yükü eşit olarak dağıtılabilir ve kalıbın somunu sıkmasını önleyebilir. Ofset oluşur. Donanım çizim kalıbı
(9) Malzemeyi test zımbasına koyun ve üretilen damgalama parçalarından sonra kalıbın düzgün bir şekilde monte edilip edilmediğini kontrol edin.